


A 3D پرنٹرتیرتی پرتیں نہیں بنا سکتی۔ 3D آبجیکٹ کی ہر پرت کو اس کے نیچے ٹھوس چیز کی ضرورت ہوتی ہے۔ کشش ثقل گرم رال یا تنت کو نیچے کھینچتا ہے۔ اگر کوئی تعاون نہیں ہے تو ، رال گرتا ہے اور اس کی شکل کھو دیتا ہے۔ جب ایک 3D پرنٹر ہوا میں پرنٹ کرنے کی کوشش کرتا ہے تو ، رال سیگس اور موڑ دیتا ہے۔ کولنگ کے شائقین رال کو تیز رفتار سے تیز تر کرنے میں مدد کرتے ہیں۔ لیکن اگر کوئی تعاون نہیں ہے تو ، رال جہاں نہیں رہ سکتا جہاں ہونا چاہئے۔ 3D پرنٹر کے لئے اوور ہینگ اور پل مشکل ہیں۔ رال کو مستحکم رکھنے کے لئے انہیں مدد کی ضرورت ہے۔ بنانے والے رال کو تھوڑے وقت کے لئے ایک اڈہ دینے کے لئے معاون ڈھانچے کا استعمال کرتے ہیں۔ 45 ڈگری کا قاعدہ لوگوں کو تھری ڈی پرنٹس ڈیزائن کرنے میں مدد کرتا ہے تاکہ رال مضبوط رہے۔
- تھری ڈی پرنٹرز رال یا تنت کے ساتھ ایک وقت میں اشیاء کو ایک پرت بناتے ہیں۔
- اگر کشش ثقل اس کے نیچے کوئی ٹھوس پرت نہیں ہے تو کشش ثقل رال ڈروپ بناتا ہے۔
- کولنگ کے شائقین تیزی سے رال کو ہارڈ کرتے ہیں ، لیکن رال بغیر مدد کے ناکام ہوجاتا ہے۔
- اوور ہینگس اور پلوں کو مدد کی ضرورت ہے لہذا رال نیچے نہیں گرتا ہے۔
کلیدی راستہ
- تھری ڈی پرنٹرز کو کسی ٹھوس چیز پر بیٹھنے کے لئے ہر پرت کی ضرورت ہوتی ہے۔ کشش ثقل نرم مواد کو نیچے کھینچتا ہے۔ تیرتی پرتیں اگر تعاون نہ کریں تو وہ چھلکتی ہے یا گر سکتی ہے۔
- اچھی پرت آسنجن اور صحیح درجہ حرارت پرنٹس کو مضبوط رکھتا ہے۔ اس سے دراڑیں پڑ جاتی ہیں ، چھیلنا ، یا ہونے سے گر جاتا ہے۔
- معاون ڈھانچے جیسے گرڈ یا بریک وے شکلیں زیادہ ہنگس کو روکنے میں مدد کرتی ہیں۔ وہ پرنٹنگ کے دوران پلوں اور تیرتے سوراخوں میں بھی مدد کرتے ہیں۔
- 45 ڈگری سے کم ہنگس کے ساتھ ماڈل بنانے سے بہت مدد ملتی ہے۔ سمارٹ شکلوں کا استعمال کرنے کا مطلب ہے کہ آپ کو کم مدد کی ضرورت ہے اور بہتر پرنٹ حاصل کریں۔
- مختلف 3D پرنٹر مختلف قسم کے معاونت کا استعمال کرتے ہیں۔ ایس ایل اے پرنٹرز پتلی معاونت کا استعمال کرتے ہیں جو ہٹانا آسان ہیں۔ ایف ڈی ایم پرنٹرز موٹی سپورٹ کا استعمال کرتے ہیں جو کھردری جگہیں چھوڑ سکتے ہیں۔
3D پرنٹر پرت کی بنیادی باتیں
پرت آسنجن
پرت آسنجن کا مطلب ہے کہ ہر پرت نیچے کی طرف کتنا اچھی طرح سے چپک جاتی ہے۔ ایک 3D پرنٹر بہت سے مواد استعمال کرتا ہے۔ ہر مادی بانڈ اپنے انداز میں۔ اچھی آسنجن شے کو مضبوط رکھتی ہے اور دراڑیں روکتی ہے۔ خراب آسنجن پرتوں کو چھلکا یا توڑ سکتا ہے۔ نیچے دیئے گئے جدول میں مواد کی فہرست ہے اور وہ کس طرح قائم ہیں:
|
مادی قسم |
مثالوں |
پرت آسنجن اور استعمال کے معاملات کو متاثر کرنے والی کلیدی خصوصیات |
|---|---|---|
|
پلاسٹک |
پی ایل اے ، ایبس ، نایلان |
نایلان اچھی طرح سے چپک جاتا ہے اور سخت ہے۔ وارپنگ کو روکنے کے لئے ABS کو گرمی کی ضرورت ہے |
|
دھاتیں |
ٹائٹینیم ، سٹینلیس سٹیل ، ایلومینیم |
بہت مضبوط اور سخت ؛ سخت حصوں کے لئے استعمال کیا جاتا ہے |
|
سیرامکس |
مختلف سیرامک مواد |
گرمی کو سنبھالتا ہے اور جسم کے لئے محفوظ ہے |
|
رال |
SLA/DLP رال |
ہموار حصے اور چھوٹی چھوٹی تفصیلات بناتے ہیں |
|
کمپوزائٹس |
پلاسٹک + کاربن/شیشے کے ریشے |
مضبوط اور روشنی |
پرنٹ درجہ حرارت ، پرت کی اونچائی اور رفتار کے ساتھ پرت آسنجن تبدیل ہوتی ہے۔ مثال کے طور پر ، ایبس کو چپکنے کے لئے ایک گرم بستر کی ضرورت ہے ، لیکن نایلان خود ہی چپک جاتا ہے۔ اچھی آسنجن 3D پرنٹر کو ایسی اشیاء بنانے میں مدد کرتی ہے جو آخری ہیں۔
کشش ثقل کے اثرات
3D پرنٹنگ میں کشش ثقل اہم ہے۔ جب پرنٹر ایک نئی پرت کا اضافہ کرتا ہے تو ، مواد اب بھی نرم ہوتا ہے۔ کشش ثقل نے تنت کو نیچے کھینچ لیا۔ اگر کوئی تعاون نہیں ہے تو اس سے یہ بات ہو سکتی ہے۔ پرنٹر کو یہ یقینی بنانا ہوگا کہ ہر پرت کا ٹھوس اڈہ ہے۔ اگر پرنٹر ہوا میں پرنٹ کرتا ہے تو ، کشش ثقل تنت کو گرتا ہے اور شکل کھو دیتا ہے۔
- کشش ثقل تنت کو شکل دیتا ہے جیسے ہی یہ سامنے آتا ہے۔
- یہ پرتوں کو ایک ساتھ کرنے میں مدد کرتا ہے اور انہیں چپکنے میں مدد دیتا ہے۔
- جب پرتیں ٹھنڈی ہوتی ہیں تو کشش ثقل بھی وارپنگ کا سبب بن سکتا ہے۔
- اوور ہینگس اور پلوں کو مدد کی ضرورت ہے کیونکہ کشش ثقل نے انہیں نیچے کھینچ لیا ہے۔
- ایک تھری ڈی پرنٹر شائقین کا استعمال فلیمینٹ کو تیزی سے سخت کرنے کے لئے کرتا ہے۔ لیکن کشش ثقل ہمیشہ اس پر اثر انداز ہوتا ہے کہ پرتیں کیسے آباد ہوتی ہیں۔ اچھے پرنٹس کے ل The پرنٹر کو رفتار ، حرارت اور پرت کی اونچائی میں توازن لازمی ہے۔
تیرتے سوراخوں کا مسئلہ
3D پرنٹنگ میں تیرتے سوراخ ایک بہت بڑا مسئلہ ہے۔ یہ سوراخ کسی شے کے وسط میں ہیں جس کے نیچے کچھ بھی نہیں ہے۔ تھری ڈی پرنٹر ایک وقت میں اشیاء کو ایک پرت بناتا ہے۔ ہر نئی پرت کو اس کے نیچے کسی چیز کی ضرورت ہوتی ہے۔ تیرتے ہوئے سوراخ اس اصول کو توڑ دیتے ہیں اور خالی جگہیں چھوڑ دیتے ہیں۔
- تیرتے ہوئے سوراخ ہوا میں بنائے گئے سوراخ ہیں جن کی کوئی حمایت نہیں ہے۔
- ہر پرت کو نیچے سے مدد کی ضرورت ہوتی ہے ، لہذا تیرتے سوراخ سخت ہوتے ہیں۔
- پرنٹرز کو ہوا میں خالی جگہوں کو ختم کرنا ہوگا ، جو زیادہ تر مدد کے بغیر نہیں کرسکتے ہیں۔
- کچھ ڈیزائنر بغیر کسی مدد کے ، پرت کے لحاظ سے پرت کو آہستہ آہستہ ، سوراخ بنانے کے لئے شکلیں استعمال کرتے ہیں۔
- بغیر کسی تعاون کے سرکلر سوراخ براہ راست پرنٹ نہیں کیے جاسکتے ہیں۔ معاونت میں زیادہ وقت اور لاگت آتی ہے۔
- تیرتے سوراخوں کو سمارٹ ڈیزائن یا پرنٹ کرنے کے لئے خصوصی طریقوں کی ضرورت ہے۔ پرنٹر اس کو پرنٹ کرنے کے لئے سوراخ کی شکل استعمال کرسکتا ہے یا اسے تبدیل کرسکتا ہے۔ اوور ہینگس اور پل 10 ملی میٹر سے زیادہ لمبے یا 45 ڈگری سے زیادہ تیز تر ، فلوٹنگ سوراخوں کی طرح ، بھی مدد کی ضرورت ہوتی ہے۔
- اشارے:ڈیزائنرز اپنی مشین کی بہترین ترتیبات تلاش کرنے کے ل different مختلف زاویوں پر اوور ہینگس پرنٹ کرکے اپنے 3D پرنٹر کی جانچ کرسکتے ہیں۔
پرت کی علیحدگی اور پرنٹ کی ناکامی
سگنگ پرتیں
جب تھری ڈی پرنٹر کافی مدد کے بغیر پلوں یا اوور ہینگ بناتا ہے تو سگنگ پرتیں ظاہر ہوتی ہیں۔ تنت باہر آنے کے بعد نرم ہے۔ کشش ثقل اسے نیچے کھینچتی ہے ، لہذا یہ sags. ایسا اس وقت ہوتا ہے جب سپورٹ کے مابین فاصلہ بہت بڑا ہو۔ یہ بھی ہوتا ہے اگر پرنٹر خلا کو ختم نہیں کرسکتا ہے۔ پرتوں کی شکل میں گڑبڑ اور سطح کو متضاد بناتے ہیں۔
|
پہلو |
وضاحت |
|---|---|
|
sagging کی تعدد |
پلنگ یا اوور ہینگس کے دوران سیگنگ پرتیں بہت کچھ ہوتی ہیں۔ یہ عام ہے جب خلاء 1-3 سینٹی میٹر یا اس سے بڑا ہوتا ہے جو پرنٹر سنبھال سکتا ہے۔ |
|
اہم تعاون کرنے والے عوامل |
- بہت زیادہ گرمی تنت کو sag بناتی ہے |
|
تخفیف کی حکمت عملی |
- پلوں کے تحت سپورٹ شامل کریں |
|
اضافی نوٹ |
ہر پرنٹر اور مواد مختلف پل کی لمبائی کو سنبھال سکتا ہے۔ مختلف خلیجوں کے ساتھ جانچنے سے بہترین سائز تلاش کرنے میں مدد ملتی ہے۔ |
نوٹ:آپ پرنٹر کی ترتیبات کو تبدیل کرکے اور سپورٹ شامل کرکے سگنگ پرتوں کو ٹھیک کرسکتے ہیں۔ آپ کے پرنٹر کے ل what کیا بہتر کام کرتا ہے یہ دیکھنے کے لئے مختلف فرق کے سائز کی کوشش کریں۔
ناقص آسنجن
ناقص آسنجن کا مطلب ہے کہ پرتیں اچھی طرح سے نہیں رہتی ہیں۔ جب ایسا ہوتا ہے تو ، آپ چھلکے ، دراڑیں ، یا کھردری جگہیں دیکھتے ہیں۔ یہ مسائل غلط درجہ حرارت ، نمی ، یا مشین کی ترتیبات سے آتے ہیں۔ ہوا اور کمرے کے حالات پرت کے چپکنے اور پرنٹ کی کامیابی کے لئے بہت اہمیت رکھتے ہیں۔
- پرتیں چھیل سکتی ہیں ، جیسے کتابی صفحات جو بند نہیں رہیں گے۔
- دراڑیں یا تقسیم اکثر اوپر کی تہوں میں ظاہر ہوتا ہے۔
- اگر پرتیں اچھی طرح سے شامل نہیں ہوتی ہیں تو سطح کھردری یا ناہموار نظر آسکتی ہے۔
|
ماحولیاتی عنصر |
مثالی رینج |
رسک زون |
آسنجن اور پرت کی ناکامیوں پر اثر |
|---|---|---|---|
|
ہوا کا درجہ حرارت |
65-85 ڈگری f |
<50°F or >95 ڈگری f |
سرد ہوا (<50°F) makes layers stick less, causes more peeling, cracks, and bubbles |
|
سطح کا درجہ حرارت |
70-90 ڈگری f |
<60°F |
سرد سطحیں گیلی ہوسکتی ہیں ، پانی کو پھنس سکتی ہیں اور پرتوں کو خراب بنا سکتی ہیں |
|
نسبتا نمی |
<75% |
>85% |
گیلی ہوا خشک ہونے کو سست کرتی ہے ، تہوں کو کمزور کرتی ہے ، اور مزید ناکامیوں کا سبب بنتی ہے |
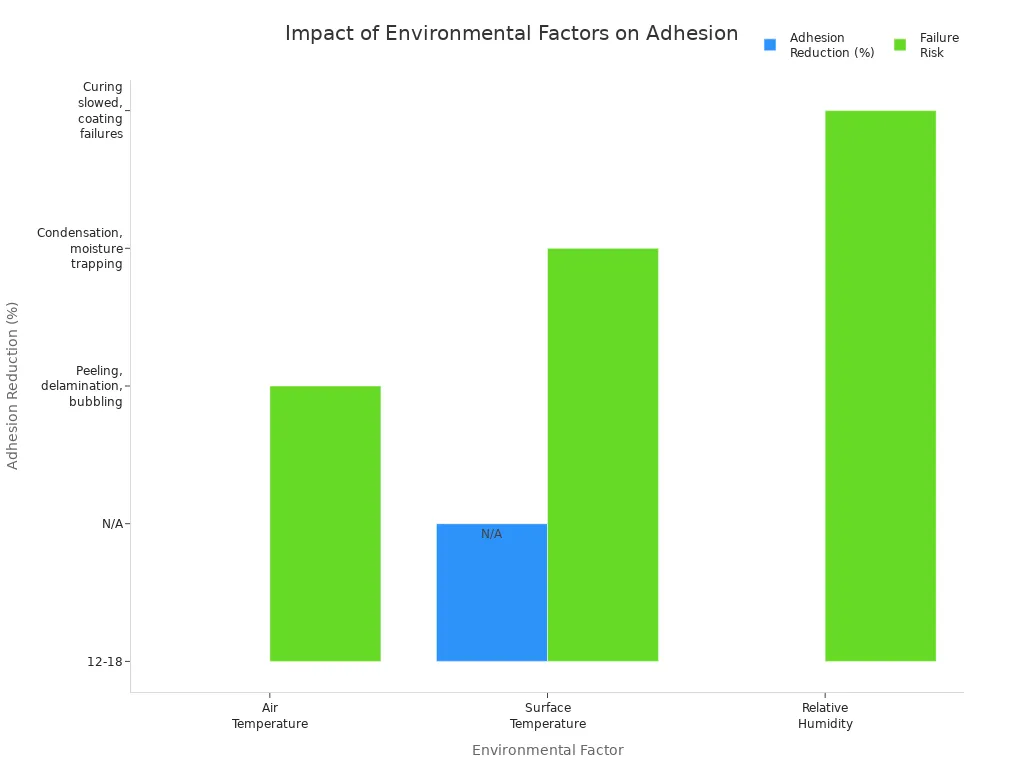
درجہ حرارت میں بڑی تبدیلیاں پرنٹ کو وسعت اور سکڑتی ہیں۔ یہ بانڈ کو کمزور کرتا ہے اور دراڑیں یا سوراخوں کا سبب بنتا ہے۔ گیلی ہوا اور پانی گلو کو کمزور بنا سکتا ہے اور سڑنا کا سبب بن سکتا ہے۔ بنانے والے کہتے ہیں کہ کمرے کو 65-85 ڈگری ایف اور نمی میں 35 ٪ -55 ٪ پر رکھیں۔ درجہ حرارت کی تیز رفتار تبدیلیاں پرنٹس زیادہ کثرت سے ناکام ہوجاتی ہیں۔
پرنٹ کا خاتمہ
پرنٹ کا خاتمہ ایک بہت ہی برا مسئلہ ہے۔ اگر پرتیں چپکی نہیں ہوتی ہیں تو ، پورا پرنٹ الگ ہوسکتا ہے۔ یہ اس وقت شروع ہوتا ہے جب پرتیں کمزور یا تقسیم ہوجاتی ہیں۔ اگر کافی مدد نہیں ہے یا ترتیبات غلط ہیں تو ، پرتیں اپنی گرفت سے محروم ہوجاتی ہیں۔ پرنٹ وسط میں گر سکتا ہے ، لاپتہ ٹکڑے یا ٹوٹے ہوئے حصوں کا ڈھیر چھوڑ سکتا ہے۔
- پرنٹ گرنے کا وسط پرنٹ: کافی مدد یا خراب سپورٹ کی ترتیبات پرنٹنگ کے دوران ماڈل کو گر سکتے ہیں یا حصے کھو سکتے ہیں۔
- پرت کا خاتمہ: پرتیں تقسیم ہوجاتی ہیں جب کافی روشنی نہیں ہوتی ہے ، نچلے حصے میں بہت زیادہ کیورنگ ہوتی ہے ، یا پرنٹر بہت تیزی سے حرکت کرتا ہے۔
- کمزور پرت بانڈنگ: کافی روشنی یا غلط ترتیبات پرتوں کو کمزور نہیں کرتی ہیں اور پرنٹ کو ناکام ہونے کا سبب بنتی ہیں۔
- پرت کی علیحدگی اس وقت ہوتی ہے جب پرتیں اچھی طرح سے بانڈ نہیں کرتی ہیں۔ کافی اختلاط ، گرم اور سرد دھبوں ، اور بچ جانے والے تناؤ پرتوں کو کمزور بنا سکتا ہے۔ ان مسائل کی وجہ سے پرتیں تقسیم ہوجاتی ہیں اور پرنٹ کو الگ ہوجاتا ہے۔ بنانے والے اس کو روکنے کے لئے خصوصی مواد اور کنٹرول حرارت کا استعمال کرتے ہیں۔ اچھے کیورنگ اور مضبوط تالے پرنٹ کو شکل میں رکھنے اور گرنے کو روکنے میں مدد کرتے ہیں۔
اشارے:میکر درجہ حرارت کو تبدیل کرنے اور توسیع کے لئے جگہ چھوڑنے کے لئے تیار کردہ گلو کا استعمال کرکے پرنٹس کو مضبوط رکھ سکتے ہیں۔ موسم کو دیکھنا اور پرنٹنگ کے دوران چیزوں کو خشک رکھنا بھی پرتوں کو الگ ہونے یا الگ ہونے سے روکنے میں مدد کرتا ہے۔
تیرتی تہوں کے لئے حل
سپورٹ ڈھانچے
سپورٹ ڈھانچے 3D پرنٹنگ میں تیرتی پرت کی دشواریوں کو روکیں۔ وہ ہر نئی پرت کو ایک ٹھوس اڈہ دیتے ہیں۔ اس سے تنت گرنے یا گرنے سے روکتا ہے۔ بنانے والے تعاون کے لئے گرڈ یا زگ زگ شکلیں استعمال کرتے ہیں۔ یہ نمونے مضبوط اور ختم کرنے میں آسان ہیں۔ 40 at پر معاون کثافت طے کرنا مواد کی بچت کرتا ہے اور پرنٹس کو مضبوط رکھتا ہے۔ بریک وے سپورٹ نازک حصوں کو ہٹانے اور ان کی حفاظت میں جلدی ہیں۔ زیڈ گیپ کو تبدیل کرنے سے ماڈل کو چوٹ پہنچائے بغیر سپورٹ کو دور کرنے میں مدد ملتی ہے۔ ماڈل کا رخ موڑنے سے زیادہ اور تیرتی تہوں کو کم کیا جاسکتا ہے۔ اس کا مطلب ہے کہ کم اضافی مدد کی ضرورت ہے۔ کم سپورٹ کے ساتھ بڑی اشیاء کو چھپانا مواد اور کام کی بچت کرتا ہے۔ بہت ساری مدد کے ساتھ پیچیدہ حصوں کو پرنٹ کرنے میں زیادہ وقت لگتا ہے۔ انہیں پرنٹنگ کے بعد بھی زیادہ صفائی کی ضرورت ہے۔
|
سپورٹ کی قسم |
طاقت |
ہٹانے میں آسانی |
بہترین استعمال کیس |
|---|---|---|---|
|
گرڈ |
اعلی |
اعتدال پسند |
اوور ہینگس ، پل |
|
زگ زگ |
میڈیم |
آسان |
تیرتی پرتیں |
|
بریک وے |
میڈیم |
بہت آسان |
نازک خصوصیات |
|
درخت |
کم |
آسان |
کم سے کم رابطہ پوائنٹس |
اشارے:ماڈل کو کم ہنگس کی طرف موڑ دیں۔ نازک مقامات کے لئے بریک وے کی حمایت کا استعمال کریں۔
سلائسر کی ترتیبات
سلائسر سافٹ ویئر پرنٹ کی ترتیبات کو تبدیل کرکے فلوٹنگ پرت کے مسائل کو ٹھیک کرنے میں مدد کرتا ہے۔ اوور ہانگ کونے میں سست روی سے پرنٹس بہتر نظر آتے ہیں۔ لوئر ایکسلریشن کونے کونے کو تیز رکھتا ہے اور بجتی ہے۔ اوور ہینگس پر وسیع لکیریں نیچے کو ہموار بناتی ہیں۔ چھوٹے جزیروں پر سب سے پہلے باہر کے کناروں کی پرنٹنگ ٹھنڈک میں مدد کرتی ہے اور پرنٹس کو مستحکم رکھتی ہے۔ متمرکز انفل پیٹرن نیچے کی تہوں کو تھامے اور گرمی کو پھیلاتے ہیں۔ سلائسنگ سافٹ ویئر سے زیادہ ہنگس ملتی ہے اور دیوار کی رفتار میں تبدیلی آتی ہے۔ اس سے پلوں میں مدد ملتی ہے اور ٹکراؤ بند ہوجاتا ہے۔ پرت کی اونچائی کو تبدیل کرنا ڈھلوان کو مستحکم رکھتا ہے اور برجنگ کو آسان بنا دیتا ہے۔ برجڈ لائن کی ترتیبات کنٹرول کرتی ہیں کہ کس طرح فلیمنٹ سپورٹ کے مابین پھیلا ہوا ہے۔ اس سے غیر تعاون یافتہ حصے بہتر نظر آتے ہیں۔ سلائسروں میں میش کی اصلاحات غلطیوں کو روکتی ہیں جو تیرتی تہوں کا سبب بنتی ہیں۔ وہ ہوا کے اوپر سوراخوں کو بھی ہٹا دیتے ہیں اور پرنٹس کو بہتر کام کرتے ہیں۔
بنانے والوں کو بہتر پلوں کے ل over اوور ہانگ پرنٹنگ کو سست کرنا اور انفل پیٹرن کو تبدیل کرنا چاہئے۔
ڈیزائن کے نکات
سمارٹ ڈیزائن کے انتخاب سپورٹ کی ضروریات اور تیرتے ہوئے پرت کے مسائل کو کم کرنے میں مدد کرتے ہیں۔ 45 ڈگری کے تحت اوور ہنگس کو برقرار رکھنے کے ل parts حصوں کا رخ موڑنے کا مطلب ہے کہ کم مدد کی ضرورت ہے۔ تیز کونے کی بجائے 45 ڈگری چیمفرز کا استعمال پلوں میں مدد کرتا ہے اور پرنٹس کو مضبوط بناتا ہے۔ آنسو کے سوراخ خود کو تھامے ہوئے ہیں اور انہیں ہوا کے اوپر کی حمایت کی ضرورت نہیں ہے۔ چھوٹے حصوں میں بڑے ماڈلز کو توڑنا پرنٹنگ کو آسان بناتا ہے اور کم مدد کا استعمال کرتا ہے۔ 30 ڈگری /30 ڈگری جھکاؤ کم سپورٹ اور سطحوں کو بہتر بناتا ہے۔ 2.5 ملی میٹر کی جگہ کو معاونت کے ارد گرد چھوڑنے سے ان کو دور کرنے میں مدد ملتی ہے۔ پتلی وقفے سے دور خصوصیات (0.2 سے 0.5 ملی میٹر) صاف بریک لگاتی ہیں۔ بند جگہوں میں فرار کے سوراخوں کو شامل کرنے سے معاونت سے نجات ملتی ہے۔ درخت کم مواد کے استعمال کی حمایت کرتا ہے اور اسے ختم کرنا آسان ہے۔ تحلیل کرنے والا دوہری اخراج پرنٹرز کے ساتھ اچھی طرح سے کام کرنے کی حمایت کرتا ہے۔ اے آئی سلائسنگ ٹولز بہترین معاون مقامات اور کم مسائل کا انتخاب کرسکتے ہیں۔
|
ڈیزائن کی مشق |
فائدہ |
|---|---|
|
45 ڈگری پر چیمفرز |
کم مدد ، بہتر پل |
|
آنسو کے سوراخ |
ہوا کے اوپر سوراخوں کو ہٹانے سے پرہیز کریں |
|
اسپلٹ ماڈل |
آسان پرنٹنگ ، کم مسائل |
|
درخت سپورٹ کرتا ہے |
کم مواد ، آسان ہٹانا |
ڈیزائنرز کو ماڈلز کو تبدیل کرنے اور معاونت کے استعمال کے ل different مختلف طریقوں کی کوشش کرنی چاہئے۔ اس سے ان کے ماڈل اور سلائسنگ سافٹ ویئر کے لئے بہترین منصوبہ تلاش کرنے میں مدد ملتی ہے۔
3D پرنٹنگ ٹکنالوجی کا موازنہ
ایف ڈی ایم بمقابلہ ایس ایل اے
ایف ڈی ایم اور ایس ایل اے دو عام 3D پرنٹنگ کی اقسام ہیں۔ ایف ڈی ایم پرنٹرز پرت کے لحاظ سے اشیاء کو پرت بنانے کے لئے پلاسٹک کے تنت میں پگھل جاتے ہیں۔ ایس ایل اے پرنٹرز مائع رال کا استعمال کرتے ہیں جو روشنی کے ساتھ سخت ہوتا ہے۔ ہر قسم کی مدد کے بغیر شکلوں کو چھپانے کے لئے اچھے اور برے نکات ہیں۔
ایف ڈی ایم پرنٹرز بغیر کسی تعاون کے تقریبا 45 ڈگری -50 ڈگری تک اوور ہینگ پرنٹ کرسکتے ہیں۔ اگر زاویہ تیز تر ہے تو ، تنت ختم ہوجائے گی یا سیگ ہوگی۔ 12 ملی میٹر سے زیادہ لمبے پل اکثر کام نہیں کرتے ہیں کیونکہ کشش ثقل تنت کو نیچے کھینچتا ہے۔ مشکل شکلوں کے لئے معاونت کی ضرورت ہے ، جو زیادہ مواد استعمال کرتا ہے اور اسے ختم کرنے میں زیادہ وقت لگتا ہے۔ سطح کسی نہ کسی طرح نظر آسکتی ہے جہاں پرنٹ کو چھونے کی حمایت کرتا ہے۔
ایس ایل اے پرنٹرز ہموار اور تفصیلی اشیاء بنانے کے لئے رال کا استعمال کرتے ہیں۔ وہ ایف ڈی ایم سے بہتر تیرتے حصوں کو سنبھالتے ہیں۔ ایس ایل اے سپورٹ پتلی اور پرنٹ کی طرح ایک ہی رال سے بنی ہیں۔ ان معاونتوں کو اتارنے اور کم نمبر چھوڑنے میں آسان ہے۔ SLA پرنٹس بہت عین مطابق ہیں اور سخت شکلوں کے لئے بھی ہموار ختم ہوتے ہیں۔ رال روشنی کے ساتھ سخت ہے ، لہذا چھوٹی چھوٹی تفصیلات ممکن ہیں ، لیکن اوور ہینگس کے لئے ابھی بھی سپورٹ کی ضرورت ہے۔ ایس ایل اے کم مواد کے استعمال اور صفائی کو آسان بنانے کی حمایت کرتا ہے۔
|
ٹیکنالوجی |
استعمال شدہ مواد |
سپورٹ کے بغیر حد سے زیادہ حد |
حمایت کو ختم کرنا |
سطح ختم |
عام پل کی حد |
|---|---|---|---|---|---|
|
ایف ڈی ایم |
filament |
45 ڈگری -50 ڈگری |
اعتدال پسند |
کچا |
12 ملی میٹر |
|
SLA |
رال |
اسٹیپر زاویوں |
آسان |
ہموار |
21 ملی میٹر |
ایس ایل اے پرنٹرز ہموار سطحوں اور بہتر تفصیلات بناتے ہیں کیونکہ رال روشنی کے ساتھ سخت ہوتا ہے ، گرمی نہیں۔

غیر تعاون یافتہ جیومیٹری کو سنبھالنا
- ایف ڈی ایم اور ایس ایل اے دونوں پرنٹرز کو زیادہ ہنگس اور تیرتی تہوں کے لئے معاونت کی ضرورت ہے۔ ہر پرنٹر کے لئے یہ کام جس طرح سے کام کرتا ہے وہ مختلف ہے۔
- ایف ڈی ایم سپورٹ بڑے ہیں اور ڈیزائن کا حصہ ہونا ضروری ہے۔ وہ 45 ڈگری سے زیادہ حد سے زیادہ کے لئے بہترین کام کرتے ہیں۔ ان کو اتارنے میں وقت لگتا ہے اور کسی نہ کسی جگہ چھوڑ سکتا ہے۔
- ایس ایل اے سپورٹ پتلی اور رال سے بنی ہیں۔ درخت اور باڑ کی شکلیں کم رابطے میں مدد کرتی ہیں اور ہٹانے کو آسان بناتی ہیں۔ چھوٹے چھوٹے اشارے پرنٹ پر کم نمبر چھوڑ دیتے ہیں۔
- ایس ایل اے پرنٹرز زیڈ محور کے ساتھ خصوصیات کو لائن اپ کرنے کے لئے پرزے کا رخ کرتے ہیں۔ یہ چھیلنے والی قوتوں کو کم کرتا ہے۔ وہ وسیع فلیٹ اسپین سے پرہیز کرتے ہیں اور چھوٹے پلوں یا اندر کالموں کا استعمال کرتے ہیں۔
- سلائسر سافٹ ویئر کو ایسے مقامات ملتے ہیں جن کو مدد کی ضرورت ہوتی ہے اور ان میں اضافہ ہوتا ہے۔ لوگ اس بات کو یقینی بنانے کے لئے ہاتھ سے چیک کرتے ہیں کہ اہم مقامات کو کافی مدد ملتی ہے۔
- تفصیلات کو تیز رکھنے کے لئے ایس ایل اے سپورٹ کو محتاط ہٹانے اور ختم کرنے کی ضرورت ہے ، جیسے سینڈنگ یا پالش کرنا۔ ایف ڈی ایم کی حمایت زیادہ مضبوط ہے لیکن اکثر روگور مقامات چھوڑ دیتے ہیں۔
- ایس ایل اے میں غیر تعاون یافتہ اسپینز کا انتظام کرنے کے ل them ، انہیں 1 ملی میٹر کے نیچے رکھیں یا فلیٹ سے کم از کم 19 ڈگری جھکائیں۔ 21 ملی میٹر سے زیادہ وسیع پل سکشن اور وارپنگ کا سبب بن سکتے ہیں ، لہذا آپ کس طرح معاملات کی حمایت کرتے ہیں۔
|
سپورٹ کی قسم |
پرنٹر کی قسم |
مواد |
ہٹانے میں دشواری |
سطح کا اثر |
|---|---|---|---|---|
|
بہت بڑا |
ایف ڈی ایم |
filament |
مشکل |
کچا |
|
ٹھیک ہے |
SLA |
رال |
آسان |
ہموار |
ایس ایل اے پرنٹرز رال سپورٹ کا استعمال کرتے ہیں جو پتلی اور ہٹانا آسان ہیں۔ اس سے پرنٹ کی عمدہ تفصیلات کو محفوظ رکھنے میں مدد ملتی ہے۔
3D پرنٹرز کو مدد کے ل every ہر پرت کی ضرورت ہوتی ہے۔ کشش ثقل نرم رال کو نیچے کھینچتی ہے ، لہذا تیرتی تہیں کام نہیں کرسکتی ہیں۔ بنانے والوں کو معاونت شامل کرکے اور ڈیزائن کو تبدیل کرکے اچھے پرنٹس ملتے ہیں۔ وہ مدد کے لئے سلائسر کی ترتیبات کا استعمال بھی کرتے ہیں۔ بائیوکس ، سیرامک رال ، اور ہائیڈروجیل پر مبنی رال جیسی نئی چیزیں جسم کے لئے پرنٹس کو مضبوط اور محفوظ بناتی ہیں۔ پانی میں گھلنشیل رال اب پانی میں تحلیل ہوسکتا ہے۔ اس سے پرنٹس صاف کرنا آسان ہوجاتا ہے اور نقصان کو روکتا ہے۔ مستقبل میں ، ملٹی محور پرنٹرز اور انکولی سلائسنگ پیچیدہ پرنٹ بنانے میں مدد فراہم کرے گی۔ یہ نیا
طریقے کم رال اور فضلہ استعمال کرتے ہیں۔ کچھ محققین اعصابی نیٹ ورک اور مڑے ہوئے ٹول پاتھ کا استعمال کرتے ہیں۔ اس سے انہیں بغیر کسی مدد کے مضبوط شکلیں چھاپنے میں مدد ملتی ہے۔ مزید معلومات کے لئے ، نیچے دیئے گئے جدول کو دیکھیں۔
|
رال کی قسم |
حمایت کو ختم کرنا |
بائیوکمپیٹیبلٹی |
پرنٹ کی طاقت |
|---|---|---|---|
|
ہائیڈروجیل پر مبنی |
آسان |
اعلی |
میڈیم |
|
سیرامک رال |
دستی |
میڈیم |
اعلی |
|
پانی میں گھلنشیل رال |
تحلیل |
کم |
میڈیم |
بنانے والے جو رال کی نئی اقسام اور سمارٹ ڈیزائن منتخب کرتے ہیں وہ بہتر پرنٹس حاصل کرتے ہیں۔
سوالات
3D پرنٹرز کو معاون ڈھانچے کی ضرورت کیوں ہے؟
تھری ڈی پرنٹرز کو معاون ڈھانچے کی ضرورت ہے کیونکہ کشش ثقل نرم مواد کو نیچے کھینچتا ہے۔ تعاون کے بغیر ، پرتیں چھلکتی ہیں یا گر سکتی ہیں۔ معاون ڈھانچے ہر نئی پرت کو ایک ٹھوس اڈہ دیتے ہیں۔ اس سے پرنٹ کو اپنی شکل برقرار رکھنے میں مدد ملتی ہے۔
کیا 3D پرنٹر سوراخوں یا پلوں سے اشیاء بنا سکتا ہے؟
ہاں ، ایک 3D پرنٹر سوراخ یا پل بنا سکتا ہے۔ پرنٹر کو ان حصوں کے تحت سپورٹ شامل کرنے کی ضرورت ہے۔ اگر خلا چھوٹا ہے تو ، کچھ پرنٹرز بغیر کسی مدد کے اسے ختم کرسکتے ہیں۔ بڑے خلاء کو اضافی مدد کی ضرورت ہے۔
اگر کوئی پرت وسط ہوا میں پرنٹ کرتی ہے تو کیا ہوتا ہے؟
اگر ایک پرت وسط ہوا میں پرنٹ کرتی ہے تو ، مواد گرتا ہے یا sags. پرنٹ اپنی شکل کھو دیتا ہے۔ اس کی وجہ سے اکثر پرنٹ ناکام ہوجاتا ہے۔ بنانے والے اس مسئلے کو روکنے کے لئے معاونت کا استعمال کرتے ہیں۔
کوئی کس طرح مدد کی ضرورت کو کم کرسکتا ہے؟
ڈیزائنرز ماڈل کو جھکا سکتے ہیں یا چیمفرز اور آنسوؤں کی طرح شکلیں استعمال کرسکتے ہیں۔ 45 ڈگری کے تحت اوور ہنگس رکھنے سے مدد ملتی ہے۔ بڑے ماڈلز کو چھوٹے حصوں میں تقسیم کرنے سے بھی معاونت کی ضروریات کم ہوجاتی ہیں۔
کیا تمام تھری ڈی پرنٹنگ ٹیکنالوجیز فلوٹنگ پرتوں کو اسی طرح سنبھالتی ہیں؟
نہیں ، مختلف ٹیکنالوجیز مختلف طریقوں سے کام کرتی ہیں۔ ایف ڈی ایم پرنٹرز موٹی سپورٹ کا استعمال کرتے ہیں۔ ایس ایل اے پرنٹرز پتلی ، آسانی سے ہٹانے والے معاونت کا استعمال کرتے ہیں۔ دونوں اقسام کو تیرتی تہوں کے لئے معاونت کی ضرورت ہے ، لیکن معاون انداز اور ہٹانے کا عمل مختلف ہے۔
مزید اعداد و شمار اور تفصیلات کے لئے ، مضمون کے آخر میں میزیں اور چارٹ دیکھیں۔